





Componentes de metalurgia en polvo
Los componentes de metalurgia en polvo se refieren a los productos fabricados a través de procesos de metalurgia en polvo, incluidos materiales y productos porosos, semi densos o totalmente densos .

- Introducción del producto
Clasificación de componentes de metalurgia en polvo
Los componentes de metalurgia en polvo se pueden clasificar en los siguientes tipos de acuerdo con su uso:
(1) Powder metallurgy high-temperature materials. Including powder metallurgy high-temperature alloys, refractory metals and alloys, metal ceramics, dispersion strengthening and fiber strengthening materials, etc. Used for manufacturing turbine discs, nozzles, blades, and other high-temperature resistant components for use at high temperaturas .
(2) Materiales de herramientas de metalurgia de polvos . incluyendo aleaciones duras, acero de alta velocidad de metalurgia de polvos, etc. . Este último tiene una organización uniforme, granos pequeños, sin segregación, mejor tenacidad y resistencia al desgaste que el acero de alta velocidad fundido, menos deformación por tratamiento térmico, y una vida útil más larga . Bloques que pueden ser utilizados para fabricar herramientas de corte, moldes y piezas.
(3) Materiales contra la fricción de metalurgia en polvo . también conocidos como materiales anti fricción sinterizado . Hecho al inmersar el aceite lubricante en los poros del material o agregar agentes reductores de fricción o lubricantes sólidos a la composición del material . El coeficiente de fricción entre las superficies de los materiales es pequeño, y bajo la condición de la condición de la condición de lubricación limitada de la lubrina del material. La fiabilidad es alta; En condiciones de fricción seca, dependiendo del lubricante contenido en sí mismo o en la capa superficial, tiene un efecto de lubricación auto-lubricante . ampliamente utilizado en la fabricación de rodamientos, soportes de soporte o como sellos de cara final .
(4) Materiales porosos de metalurgia en polvo . también conocidos como materiales sinterizados poros . formados y sinterizados de metal esférico o de forma irregular o powders de aleación . Los poros internos del material están creditados e interconectados, con una porosidad de volumen de 30% a 60% y un tamaño de pore de {} { Microns . Buena permeabilidad, conductividad térmica y conductividad eléctrica, resistentes a temperaturas altas y bajas, choque térmico y corrosión media . para la fabricación de filtros, electrodos porosos, dispositivos extinguantes de fuego, dispositivos antifreezo, etc. .}
(5) Powder metallurgy friction materials. Also known as sintered friction materials. Composed of three parts: base metal (copper, iron or other alloys), lubricating components (lead, graphite, molybdenum disulfide, etc.), and friction components (silicon dioxide, asbestos, etc .) . Tiene un coeficiente de alta fricción, puede absorber rápidamente la energía cinética, la velocidad de frenado y transmisión rápida, y bajo desgaste; Alta resistencia, alta resistencia a la temperatura y buena conductividad térmica; Buena resistencia a la mordedura, resistencia a la corrosión y menos afectado por la grasa y la humedad . utilizada principalmente para fabricar embragues y frenos .
Parámetro del producto (especificación)
|
Producto |
Fábrica COMPONENTES DE LA METALURGY DE POLVO DE METALURGY DE METALURGA DE PODENTE DE POLVO DE FACTORIA |
|
Material general |
Hierro, polvo de acero inoxidable |
|
Estándar de material |
MPIF 35, DIN 30910, JIS Z 2550 |
|
Solicitud |
Pequeños electrodomésticos, bloqueo de bloqueo, herramienta eléctrica Automóvil |
|
Proceso |
Metallurgr en polvo, mecanizado CNC |
|
Rango de densidad |
5.8-7.8 g/cm3 (Fe) |
|
Finalizar |
Molienda, mecanizado, inmersión en aceite, oxidación de vapor, electroplacas |
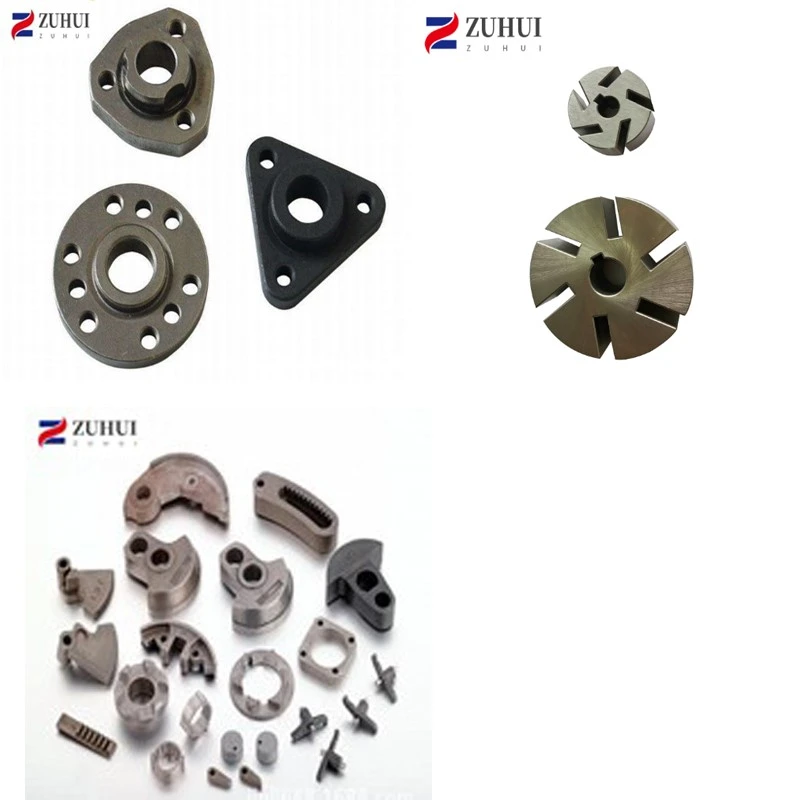
Productos relacionados
Ventajas de los componentes de metalurgia en polvo
1. alta precisión
La metalurgia en polvo es una tecnología que puede fabricar piezas de forma compleja con alta precisión de formación y calidad de la superficie, que no se puede comparar con otros procesos . Las piezas fabricadas pueden alcanzar un nivel en el que casi no hay necesidad de un procesamiento posterior, proporcionando un fuerte apoyo para la automatización industrial y mejorar la eficiencia de producción .
2. Los datos son relativamente estables
Debido a que se fabrica a temperaturas y presiones específicas, los datos son relativamente estables y tienen repetibilidad, lo que resulta en un proceso de producción relativamente estable . La producción a gran escala puede llevarse a cabo con calidad de producto calificada, lo que mejora en gran medida la eficiencia de producción de algunas líneas de ensamblaje automatizadas .
3. Tasa de utilización de material alta
Los desechos generados en la fabricación se pueden reciclar y reutilizar a través de ciertos métodos, evitando el problema de los desechos de recursos . Además, la metalurgia en polvo puede fabricar varias piezas de forma compleja sin causar desechos de materiales como otros procesos .
Preguntas frecuentes
Defectos comunes del proceso y métodos de evitación en el proceso de fabricación de componentes de metalurgia en polvo
La metalurgia en polvo es una tecnología de formación de materiales ampliamente utilizada, especialmente en industrias como automotriz, maquinaria y electrónica . Sin embargo, durante el proceso de fabricación, algunos defectos del proceso pueden ocurrir debido a varias razones . Estos defectos no solo afectan el rendimiento y la calidad de las partes, sino que incluso pueden llevar a los desprendimientos de productos y a la seguridad .}}, por lo tanto, estos defectos afectan el rendimiento y la calidad de las partes, sino que incluso pueden llevar a los desprendimientos de productos y a la seguridad de los productos y la seguridad .}}} Los métodos de evitación son cruciales para mejorar la calidad del producto .
1, defectos del proceso común
• Densidad desigual
Razón: puede deberse a una mezcla de polvo desigual y una distribución desigual de la presión apremiante .
Rendimiento: causando inconsistencia en la estructura interna de las piezas, afectando sus propiedades físicas y mecánicas .
• Desviación dimensional
Razones: problemas de precisión del moho, control incorrecto del proceso de presión, etc. .
Rendimiento: las dimensiones reales de las piezas no coinciden con los requisitos de diseño, lo que puede afectar la precisión del ensamblaje .
• Crackle
Razón: problemas con el material en sí, una presión apremiante excesiva o un demolde inadecuado .
Rendimiento: las grietas pueden reducir la resistencia y la durabilidad de las piezas, y en casos severos pueden conducir a la fractura de piezas .
• Rugosidad
Razón: partículas de polvo grandes, proceso de moldeo inadecuado, etc. .
Rendimiento: mala calidad de la superficie, que afecta tanto la estética como la funcionalidad .
• Porque
Razón: el polvo contiene gas, presión de compresión insuficiente, etc. .
Rendimiento: los poros pueden reducir la densidad y la fuerza de las partes .
• La tolerancia geométrica excede el límite de tolerancia
Razón: los problemas relacionados con la rectitud, el paralelismo, la coaxialidad, etc. . generalmente están relacionados con la precisión del moho, los accesorios de presión y la precisión del equipo .
• Apariencia no calificada
Razones: alta aspereza, rebabas excesivas, bordes y esquinas faltantes, tiradores y agrietos, etc. .
Rendimiento: afecta la calidad de la apariencia y la usabilidad de las piezas .
• Defectos de mecanizado
Tipos: desviación dimensional, rugosidad de la superficie, daño microestructural, grietas y fracturas, rebabas y desigualdad, etc. .
Razón: características del material, selección de herramientas incorrectas, operación incorrecta, etc. .
2, Evitar métodos
• Optimizar el proceso de mezcla de polvo
Asegúrese de que el polvo se mezcle de manera uniforme para reducir el problema de la densidad desigual .
• Mejorar la precisión del moho
Controle estrictamente la precisión del diseño y la fabricación del molde para garantizar la estabilidad dimensional durante el proceso de presión .
• Ajuste los parámetros de supresión
De acuerdo con los requisitos específicos de material y parte, ajuste la presión apremiante, la velocidad y otros parámetros razonablemente para evitar grietas y tolerancias de forma y posición que exceden el límite de tolerancia .
• Seleccione las partículas de polvo apropiadas
El uso de partículas de polvo más finas puede mejorar efectivamente la rugosidad de la superficie .
• Polvo previamente tratado
Pre tratar el polvo para eliminar el gas, aumentar la presión de compresión y reducir la formación de poros .
• Optimizar el proceso de mecanizado
Controle con precisión los parámetros de mecanizado, como la velocidad de corte y la velocidad de alimentación, seleccione herramientas de corte adecuadas para materiales de metalurgia de polvo e inspeccione regularmente y reemplace las herramientas desgastadas .
• Fortalecer el control de calidad
Incluyendo inspección de materia prima, control de parámetros del proceso y pruebas de producto para reducir la aparición de defectos de la fuente .
• Gestión de proveedores
Fortalecer la gestión y la auditoría de los proveedores para garantizar que los materiales y las piezas proporcionados cumplan con los requisitos de calidad .
• Optimización del diseño
Considere completamente las características y limitaciones de las piezas de metalurgia en polvo durante la fase de diseño, y realice una optimización de diseño razonable para reducir los riesgos potenciales de defectos .
Etiqueta: Componentes de metalurgia en polvo, fabricantes de componentes de metalurgia en polvo de China, proveedores, fábrica, Desgaste del diente de engranaje helicoidal


